

 お問い合わせ
遠慮せずにメッセージを送ってください
I. はじめに: 「不可能」なタスクを解決する 「丸い穴に四角い釘を差し込む」というフレーズは世界共通のシンボルです...
続きを読む3/16 インチのツイスト ドリルを 304 ステンレス プレートに当てて、何が起こるかを観察します。先端が青くなり、煙が立ち込め、1分以内に刃先が切れるのではなく擦れるようになります。このドリルには、これ以外には何の問題もありませんでした。約 540 ℃を超えると、鋼本体内の炭化物がその硬度を維持できなくなりました。理解するために ドリルビットは何でできていますか 本当に大切なのは、あなたとその瞬間の間にどのような基礎物質が存在するのかを理解することです。
すべてのドリルビットは、刃先とそれを支える本体の 2 つの部分で構成されています。最先端は 4 つの材料ファミリーのみから生まれます。それらは、高速度鋼、コバルト含有高速度鋼、固体またはろう付けされた形態の炭化タングステン、およびダイヤモンド砥粒です。炭素鋼は 5 番目の、ほとんどが歴史的な選択肢であり、現在では主に安価な木工ビットとして生き残っています。
ドリルビットは回転切削工具で、その刃先は硬化工具鋼またはタングステンカーバイドで作られており、刃先が切断される材料よりも硬く、切断時に生じる温度で安定するように選択されます。
この定義が、材料の選択がワークピースに従うのではなく、その逆になる理由です。木材は 200 ℃付近で炭化します。コンクリート骨材はモース スケールで約 7 になります。ステンレス鋼は刃先を 600℃ を超えます。各条件は異なる母材を指します。これがまさに、単一のビットですべてをうまく穴あけできない理由です。
世界中で販売されているドリルビットの約 10 個のうち 8 個は高速度鋼で作られており、M2 はそのほとんどの用途に使用されるグレードです。 M2はブランドではありません。これは AISI 工具鋼の分類であり、ヨーロッパのカタログでは DIN 1.3343 と表記されます。
重量で測定した典型的な M2 メルトには次のものが含まれています。
焼入れと二度の焼き戻しの後、M2 は 62 ~ 65 HRC になります。これは、軟鋼、アルミニウム、真鍮、プラスチック、およびほとんどの木材に十分な硬さであり、ドリルがつかんだときにビットが砕ける前に曲がるほど十分な強度があります。
表面仕上げはこれに何も変わりません。黒色酸化ビットには、厚さ 10 ミクロン以下の酸化鉄の層が付いています。切削液を保持し、切粉の刃先への溶着を防ぎます。コーティングを研磨すると、その下の鋼材は同じになります。
ハイス鋼の硬度は化学ではなく熱処理によって得られます。先端が約600℃を超えると普通の鋼に変わります。色の変化が唯一の警告です。
スプリットポイント ジオメトリは、実際に購入する最も一般的な形状です。 2 つの主切れ刃は 135 度で交わる 4 つのファセットに研削されています。 10 mm 未満のプレートでは、ポイントのふらつきが止まり、チゼルエッジが短いため、118 度ポイントよりも低い送り圧力で済みます。
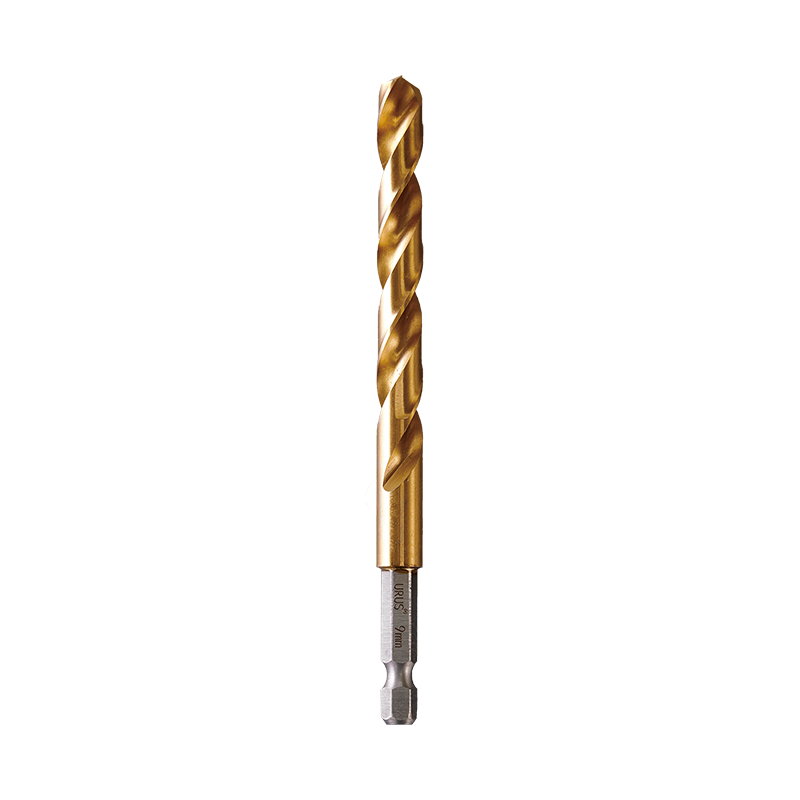 1/4インチクイックシャンクチャック用スプリットポイントメタルドリルビット L50、L70、DIN338、および DIN340 の寸法で利用可能な分割点形状の金属穴あけビット。 135 度ポイントのオプションとコバルト HSS グレードを検討する場合に役立ちます。 製品を見る→
コバルトはドリルビットの本体の製造には使用されません。これは、高速度鋼に 5 ~ 8 重量パーセントで溶ける合金元素です。 M35 は約 5 パーセント、M42 は約 8 パーセントを含み、これら 2 つの名前がパッケージに印刷されています。
コバルトの作用は、温度による炭化物の粗大化を遅らせることです。スチールマトリックス内のタングステンカーバイド粒子は凝集して成長しようとし、粒子が成長するとエッジは柔らかくなります。コバルトは処理を遅らせ、使用可能なエッジ温度を上昇させます。測定された熱間硬度の増加はおおよそ次のようになります。
コバルトビットと非コバルトビットを見た目で区別することはできません。同じ工場が、同じビンから同一の黒色酸化物で M2、M35、および M42 を仕上げる場合があります。パッケージに鋼材のグレードが印刷されていない限り、残された唯一の情報は、価格と、刃先がステンレスでどれだけ長持ちするかだけです。
304 ステンレスおよび軟鋼を適度な速度で切断します。ビットあたりの価格が安く、メンテナンス作業や軽度の加工に通常選択されます。
チタン、インコネル、および 35 HRC を超える合金では、刃先が著しく長く保持されます。コストが高く、ハンドドリルでブレイクアウトすると欠ける可能性があるほど脆いです。
炭化タングステンは鋼ではありません。それが粉末冶金です。サブミクロンの炭化タングステン粒子をコバルトまたはニッケルで結合し、1400℃付近で焼結して固体のブランクを形成します。典型的な WC-Co グレードには、重量比 6 ~ 12 パーセントのコバルト結合剤が含まれています。
硬度は約 1400 ~ 1600 HV で、これは HRA スケールでは約 90 であり、やすりで触れることができるものをはるかに超えています。この硬度により、HSS エッジを平らに研磨するだけのコンクリート骨材を切断することができます。
2つの形で届きます。超硬ソリッドとは、ドリル全体が焼結されていることを意味します。これは、プリント基板の 0.3 mm の微細穴や CNC マシニング センターの標準です。超硬チップとは、小さな焼結インサートがスチールシャンクにろう付けされていることを意味し、石材やハンマーでの作業に使用される構造です。
SDS-plusおよびSDS-maxのハンマービットは、ほぼすべてロウ付けされています。 3 つのカッター超硬チップが溝付きスチールシャンクに溶接されており、3 つの刃先がハンマーのエネルギーを 2 つではなく 3 つの接触点に分割するため、穴が丸く維持され、鉄筋コンクリートでの固着が軽減されます。
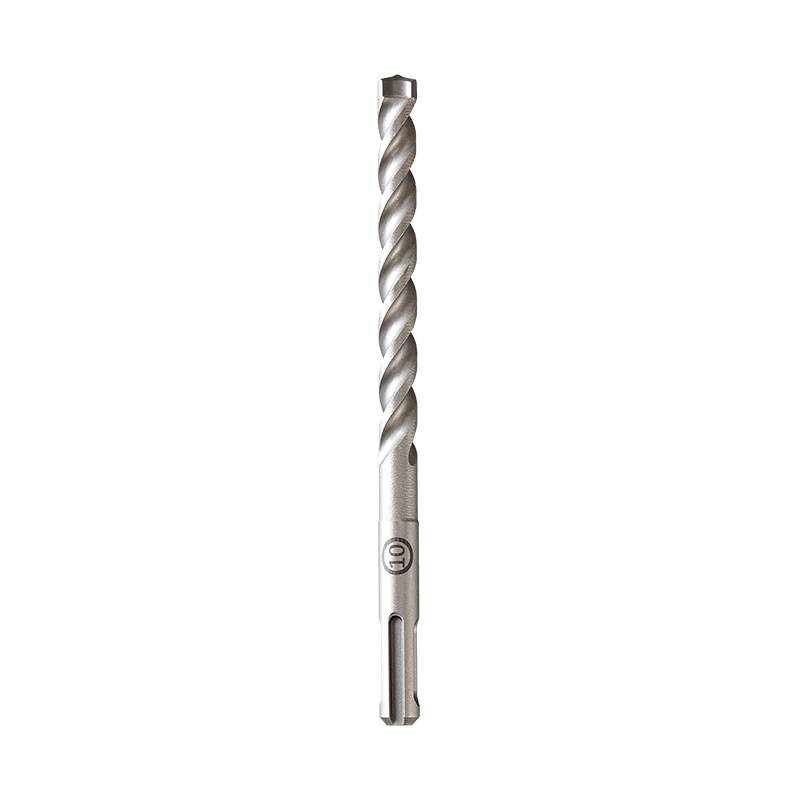 SDS-3-石材穴あけ用カッター超硬チップハンマービット 3 枚刃の除塵機能を備えた 3 カッター超硬チップ石材ハンマービット、サイズ 3.45 ~ 18 mm。レンガ、コンクリート、石材のろう付けされた SDS ビットを比較する場合に役立ちます。 製品を見る→
ろう付けは、あらゆる超硬チップビットの弱点です。銀と真鍮のろう付け合金は 600 ℃ ~ 700 ℃ で溶けます。石材が少し赤く光り、先端が落ちて、端には何もない完全に良好な鋼のシャンクが残ります。
ドリルビットの PVD コーティングは通常 1 ~ 4 ミクロンの薄膜ですが、通常の送り速度で鋼に約 30 個の穴をあけると、このコーティングは消えます。窒化チタンと窒化チタンアルミニウムは最も頻繁に使用される 2 つで、下の鋼を硬化するのではなく、摩擦を低減し、エッジの蓄積を軽減することで機能します。
チタンコートM2ビットとプレーンM2ビットは同じ硬度です。コーティングはエッジの硬さではなく、チップの滑り方を変えます。
ここでは色は不十分なテストであり、ほとんどの購入者が陥る罠です。琥珀色や金色のエッジは TiN であることが多いですが、濃い青灰色のエッジは単に水蒸気酸化物である可能性があり、本物のコバルト鋼ビットは明るい仕上げをした後にはまったく色がつかない場合があります。陰影の代わりに、印刷された鋼種を読んでください。
木材は約 200 ℃で炭化しますが、これは鋼製本体が焼きなましされる温度には程遠いため、木工用ビットにはコバルトやタングステンカーバイドは必要ありません。炭素鋼または普通の M2 で作られており、代わりにジオメトリがパフォーマンスを伝えます。
ブラッドポイントのウッドビットには、重要な 3 つの機能機能があります。
拍車を取り除くと穴が裂けます。そのため、木工用ビットは合金含有量ではなく、研磨状態で評価されます。
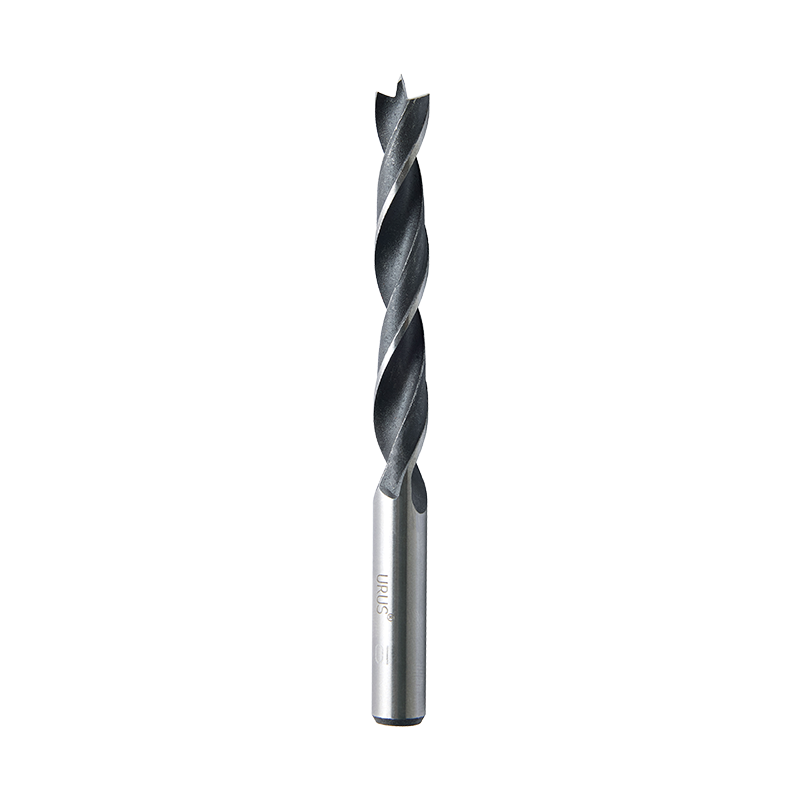 標準ブラッドポイント木製ドリルビット、丸シャンク付き 直径 3 ~ 30 mm の精密な中心点と丸いシャンクを備えた炭素鋼のブラッドポイントビット。引き裂きが重要な木材の穴あけに適しています。 製品を見る→
超硬は脆いため、木工用ビットでは超硬刃が使用されることはほとんどありません。木材は柔らかいですが、埋め込まれた釘が 1 本あるだけで、焼結チップが欠けて使い物にならなくなります。
色は分野を狭めますが、ファイルは問題を解決します。 60 HRC ファイルは、M2、M35、または M42 のいずれのハイス鋼にも食い込み、跡を残さずにタングステンカーバイドの上を滑ります。
| あなたが見るもの | 最も可能性の高い素材 | 確認方法 |
| プレーングレーの金属、コーティングなし、標準重量 | M2ハイス | ヤスリが食い込んで明るい傷が残る |
| 黒またはダークブルー仕上げ | ハイスまたは炭素鋼上の黒色酸化物 | ヤスリが食い込みます。炭素鋼は傷が付きやすく、より早く明るくなります |
| ゴールドまたはアンバー仕上げ | TiN コーティング、通常は M2 上 | ヤスリでコーティングを削り取り、その下の灰色の鋼材を露出させます。 |
| シャンクよりも明らかに厚い、暗色の無反射チップ | ろう付けされた炭化タングステンチップ | ファイルスケート。先端はその下の本体よりもはるかに硬い |
| エッジは細かいサンドペーパーのようなザラザラした感触です | 電着ダイヤモンド砥粒 | ファイルスケートとエッジは研磨されたエッジではなく、埋め込まれた粒子のように見えます |
ファイルテストは合金化によって誤魔化されないため、十分に信頼できます。 M35 と M42 は M2 に近いため、ファイルでは分離できないため、コバルトに関する質問には、印刷された鋼種のみが答えを与えます。
ビットに鋼種が印刷されていない場合は、M2 とみなされます。コバルト鋼には本当にお金がかかり、それをラベルのないビットに黙って生産する工場はありません。
いいえ、ハイス ビットは鋼ですが、高速度鋼は重量の約 15 ~ 18 パーセントがタングステン、モリブデン、クロム、バナジウムで構成される合金工具鋼です。タングステンカーバイドビットの切断構造には鋼がまったく含まれていません。これは、コバルト結合剤によって結合された焼結炭化タングステン粒子です。
はい、しかし名前が示すよりも少ないです。 M35 にはコバルトが約 5 パーセント、M42 には約 8 パーセントが含まれており、残りは鉄と炭化物です。コバルトは別個の層を形成しません。マトリックスに溶解し、刃先の加熱による炭化物の粗大化を遅らせます。
ソリッドカーバイドビットは、鋳鉄、45 HRC を超える焼き入れ鋼、およびアルミニウムの製造作業に標準的な選択肢です。ろう付けされた超硬チップではできません。その先端は脆く、断続的な切断では欠けやすく、ろう付け接合は鋼の切断で生じる刃先温度より低い 650℃ 付近で破損します。
いいえ、琥珀色の色合いは水蒸気酸化処理によってもたらされる場合があり、コバルト鋼のビットはまったく色を示さない場合もあります。 TiN フィルムの厚さは 1 ~ 4 ミクロンで、明確な層としてではなく、色の変化としてのみ認識されます。色合いではなく、印刷された鋼種を確認してください。
著作権 © 浙江ウルスツール株式会社 privacy policy


