

 お問い合わせ
遠慮せずにメッセージを送ってください
I. はじめに: 「不可能」なタスクを解決する 「丸い穴に四角い釘を差し込む」というフレーズは世界共通のシンボルです...
続きを読む広東省のファスナー組立工場で行われた最近のバッチ検査で、品質チームは返品されたストレート シャンクの石材ドリル ビット 400 個のうち 320 個を拒否しました。工場出荷時にビットに欠陥はありませんでした。作業台では二人は不釣り合いだった。すべてのビットには丸いプレーンシャンクが付いていましたが、オペレーターはハンマーモードを無効にすることなく、SDSプラスハンマードリルでそれらを使用していました。シャンクはチャック内でぐらつき、超硬チップは剥がれ、ビットはシャンクのフラッシュラインで折れました。ストレートシャンクドリルビットの使用には明確な境界線があり、現場での失敗のほとんどは境界線を越えることによって発生します。このガイドでは、ストレート シャンク ビットにどの材質が適しているか、どのポイント形状が最適であるか、速度、送り、潤滑によってきれいな切削が維持されるかなど、これらの境界について実践的な観点から説明しています。
ストレートシャンクドリルビットは、直径がビット本体と一致する単純な円筒形のシャンクを備えており、シャンクとチャックジョーの間の表面摩擦によってトルクを伝達します。
このデザインは意図的にシンプルになっています。機械的なロック プロファイルを使用する SDS または六角シャンク システムとは異なり、ストレート シャンクは完全にクランプ力に依存します。オペレータがビットを標準チャックに取り付け、ジョーを締めると、スチールシャンクとチャックの間の摩擦によって回転が伝わります。
このシンプルさは、ワークショップや生産環境において真の利点をもたらします。コレットやアダプターを交換することなく、単一のチャックで幅広い直径に対応できます。シャンクが工具本体から直接機械加工されるため、ビットあたりのコストが低く抑えられます。ビットが磨耗した場合はすぐに交換でき、工場が丸シャンク工具を標準化すると在庫管理が簡単になります。穴あけ作業とビットのトルク伝達の基本については、 穴あけの基本概念 ガイド。
限界も明らかだ。チャックが十分なクランプ力を提供できない場合、刃先が有意義な作業を行う前にシャンクがジョー内で回転してしまいます。ハンマードリル用途では、シャンクにハンマー機構がないため、衝撃エネルギーを効率的に伝達できません。したがって、ストレートシャンクのドリルビットを使用するには、穴あけする材料だけでなく、シャンクをチャックのタイプや要求されるトルクに適合させる必要があります。
ストレートシャンクドリルビットは金属や木材の穴あけに最も効果的ですが、石材への用途は柔らかいレンガや石材ブロックへの非衝撃回転式穴あけに限定されます。
シャンクよりも素材の方が選択を左右します。木材では、ブラッドポイントを備えたストレートシャンクビットがきれいに中心に配置され、ダボ、ヒンジ、ハードウェアの取り付け用に破片のない穴をあけます。木材は最も簡単に穴あけできる材料であるため、シャンクはトルクを容易に処理します。金属では、同じシャンクがスプリット ポイントまたはパイロット ポイントの形状を通じて負荷を支え、主なリスクは熱の蓄積とドリルの歩行です。
| 材質 | ポイントタイプ | 動作モード | 代表的な用途 |
| 木材 | ブラッドポイント/パイロットポイント | ロータリーのみ | 家具製作、ダボ穴、金具取り付け |
| 低炭素鋼 | スプリットポイント | ロータリーのみ | 組立穴、治具穴あけ、金属加工 |
| アルミニウム | パイロットポイント/スプリットポイント | クーラント付きロータリー | 機械加工、薄板加工、異形穴あけ |
| 軟質石積み | 超硬チップ石積みポイント | ロータリーのみ | アンカー穴、レンガの浅い貫通穴 |
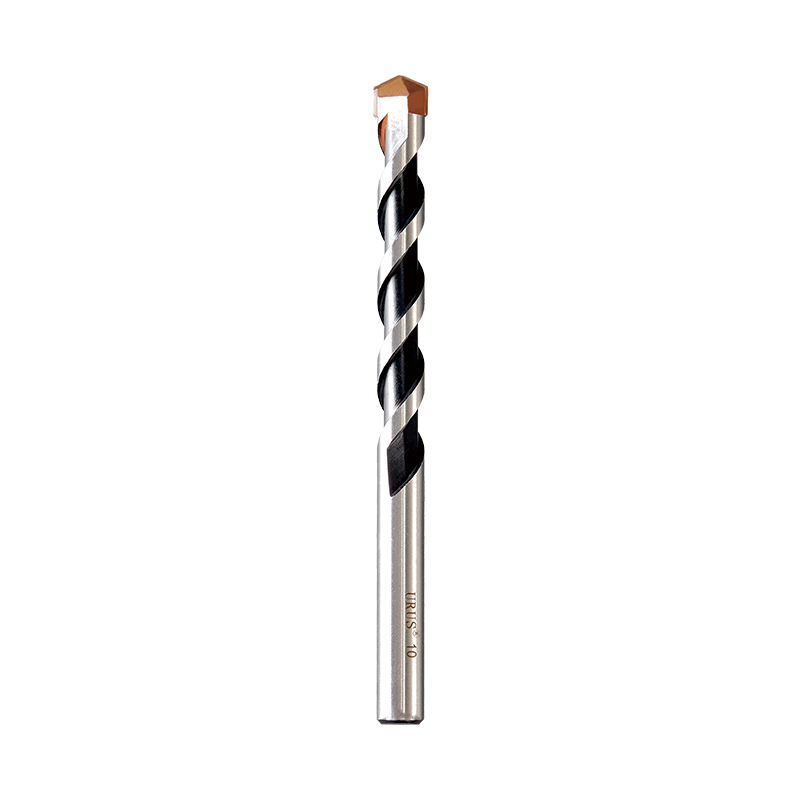 レンガとブロックのロータリー穴あけ用丸シャンク石材ドリルビット 強化フルートとプレーンシャンクを備えたこの超硬チップビットは、回転モードでのみ使用した場合に、柔らかいレンガ、モルタル、軽量ブロックにきれいな穴をあけます。 DIN8039 および ISO 5468 規格に適合し、硬化クロムバナジウム鋼の本体と利用可能な先端オプションを備えています。 製品を見る→
石積みでは、ストレート シャンクは回転モードでのみ機能します。材質が柔らかいレンガ、モルタルライン、または軽量ブロックの場合、超硬チップを備えた丸シャンク石材ビットを使用すると、衝撃を与えることなくきれいな穴をあけることができます。当社のラウンドシャンク石材ドリルビットは、超硬チップ、強化フルート、標準チャックでグリップするプレーンシャンクなど、まさにこの用途向けに設計されています。インパクト機構を作動させたハンマードリルでは使用しないでください。
金属の穴あけでは、シャンクは制限要因ではありません。ポイントのジオメトリは次のとおりです。丸シャンク金属ドリル ビット セットを選択するための実践的な手順については、当社の製品を参照してください。 丸シャンク金属ドリルビットガイド 。主なリスクはシャンクの滑りではなく、刃先を焼き戻し、急速な鈍化を引き起こす可能性がある発熱です。
ストレートシャンクドリルビットの先端形状は、ドリルビットが材料にどのように入り込み、切りくずを切断し、歩行に抵抗するかを制御します。
すべてのストレートシャンクビットは同じシャンクを備えているため、先端の形状が性能を区別します。標準の 118 度の先端は汎用の穴あけに使用できますが、硬い鋼の上では歩きやすくなります。スプリットポイントはウェブの厚さをより薄く研削し、歩かずに穴を開始する 2 つの小さな切断リップを作成するため、CNC および手動の金属穴あけに最も安全な選択肢となります。
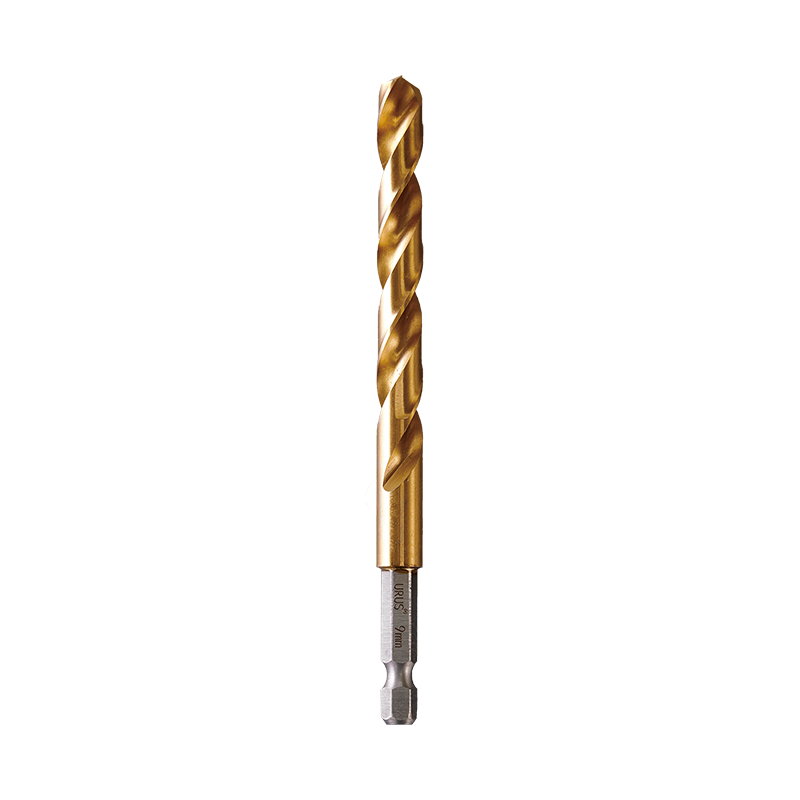 金属に正確な穴を開けるためのスプリットポイント ドリル ビット ウェブの厚さを減らすスプリットポイント形状で設計されたこのビットは、硬い鋼の上を歩かずに穴を開けます。 1/4 インチのクイックチェンジ チャックに適合し、手動と CNC の両方の金属穴あけに適しており、一貫した位置と真円度を保証します。 製品を見る→
当社のスプリットポイントメタルドリルビットは、一貫した穴の位置と真円度を実現するためにこの形状に基づいて設計されています。
パイロット ポイントにより、切断リップを超えて伸びる短いセルフセンタリング チップが追加されます。ビットを材料に引き込み、特に、突き抜けたバリやドリルウォーキングが不良品の原因となる薄い板金やアルミニウムに役立ちます。柔らかい金属の加工では、パイロットポイントビットの方が制御が容易で、穴の入り口がきれいになります。
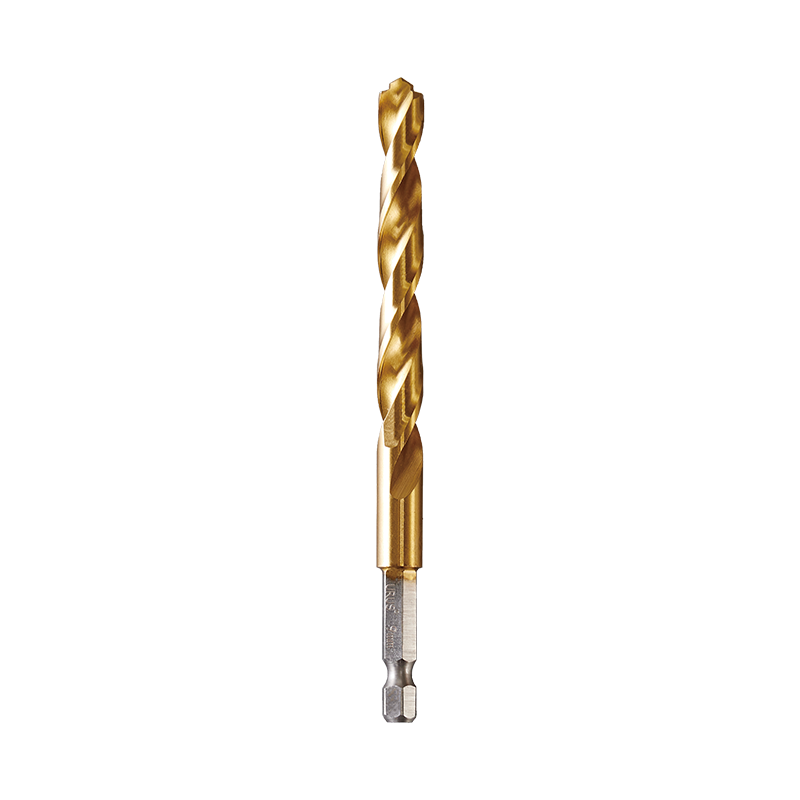 薄い金属にきれいな穴を開けるためのパイロット ポイント ドリル ビット 切断リップを超えて伸びる自動調心パイロットチップを備えたこのビットは、材料に自らを引き込み、薄いシートメタルやアルミニウムに制御された穴あけを行います。突き抜けバリやダレを最小限に抑え、きれいな穴入口を実現します。 製品を見る→
当社のパイロット ポイント ドリル ビットは、長時間の作業でも鋭い刃先の形状を維持しながら、この作業を処理します。
生産現場で広く使用されているターボマックス ポイントは、切りくず排出に重点を置いています。これは、フルート内の切りくずの詰まりが主な故障モードである軟鋼やアルミニウムの高速 CNC 穴あけに適した特殊な形状です。
ストレートシャンクドリルビットは、シャンク直径がビット本体と一致し、トルク伝達をチャックの摩擦に依存する穴あけ工具です。これは、金属、木材、軟質石材の回転穴あけに最も一般的なドリルビット形式ですが、ハンマーによる衝撃荷重を考慮して設計されていません。
ストレートシャンクのドリルビットは、速く動かしすぎたり、強く押しすぎたり、乾燥したままにしておくと故障します。
これら 3 つの変数は相互作用します。速度は熱を決定します。送りはチップ負荷を決定します。潤滑により熱を取り除き、刃先の鋭さを保ちます。 1 つのレバーが範囲外にあると、ビットが被削材を過熱したり、穴の中で失速して折れたりする可能性があります。
鋼の場合、送り速度が軽すぎると刃先が切られるのではなく擦れてしまい、熱が発生して穴壁に加工硬化が生じます。送りが重すぎると刃先が欠けたり、ビットが折れてしまいます。原則として、チップが薄く糸状になっている場合は送りを上げ、ビットがビビリ始めた場合は送りを下げます。
潤滑については交渉の余地はありません。低炭素鋼の場合、可溶性油冷却剤により、チップが焼き戻し温度に達することが防止されます。アルミニウムの場合、軽い切削油または灯油を使用すると、すくい面での切りくずの溶着が軽減されます。木材の場合、冷却剤は必要ありませんが、粉塵の除去は速度制御と同じくらい重要です。
ストレート シャンク ドリル ビットの故障のほとんどは予防可能ですが、その予防はビット自体よりも選択と取り扱いに大きく関係します。
ストレートシャンクドリルビットは主に金属、木材、軟質石材の回転穴あけに使用されます。標準的なチャックに適合し、摩擦によってトルクを伝達するため、一般的なワークショップや生産の穴あけに最も多用途でコスト効率の高いドリルビット形式となります。
いいえ、SDS ハンマー ドリルは、衝撃エネルギーを伝達するように設計された機械式ロッキング シャンク システムを使用しています。ストレートシャンクビットは SDS チャック内でぐらつき、滑って、シャンク近くで折れる可能性があります。ハンマードリルには SDS シャンクビットを使用し、ストレートシャンクビットは回転モードでのみ使用してください。
滑りは、チャックジョーが十分なクランプ力を生成できないときに発生します。ジョーの摩耗、シャンクの表面の滑らかさ、または柔らかいシャンクの締めすぎはすべて、摩擦グリップを低下させます。シャンクを清掃し、ジョーの状態をチェックし、穴を開ける前に必ずチャックを適切に締めてください。
柔らかい石材への非常に軽い回転穴あけ、または超硬チップを備えた特殊な丸シャンク石材ビットを使用する場合にのみ使用できます。標準的なコンクリートや激しい打撃作業には、SDS シャンクビットを使用してください。ストレート シャンク ビットはハンマーによる衝撃荷重に耐えられるように設計されていないため、使用するとすぐに故障します。
著作権 © 浙江ウルスツール株式会社 privacy policy


