
 お問い合わせ
遠慮せずにメッセージを送ってください
I. はじめに: 「不可能」なタスクを解決する 「丸い穴に四角い釘を差し込む」というフレーズは世界共通のシンボルです...
続きを読むドリルビットに最適な材質について、サプライヤー 3 社から 3 つの異なる答えが得られます。高速度鋼、コバルト、超硬ソリッドです。 3 つの答えはすべて正しいですが、それぞれが正しいのは、ワークピースのグレード、穴の直径、機械、目標穴数という狭い条件セット内でのみです。
一致を間違えると、コストがすぐに表示されます。 304 ステンレス製の 6 mm HSS M2 ビットは、1,400 rpm で空運転すると、通常 15 ~ 25 個の穴内で鈍くなりますが、低炭素鋼の同じビットは何百回も持ちます。このステンレス加工を M35 コバルト ビットに移行すると、単価が約 2 倍になり、工具寿命が約 3 倍になります。そのため、材料の選択は工具箱と同じくらい調達に関係します。
このガイドの残りの部分はその順序に従います。これは、熱、摩耗、衝撃が切断部に入ると 3 つの材料ファミリーの挙動が大きく異なるためです。
簡単な答えは、木材の穴あけには高炭素鋼または HSS、軟鋼には HSS M2、ステンレスおよび合金鋼にはコバルト M35 または M42、大量の金属加工には超硬ソリッド、コンクリートには超硬チップの SDS 工具のみを使用します。
| 材質 | 熱制限 | 最適なワークフィット | 相対価格 |
| HSS M2、明るい仕上げ | 540~600℃ | 軟鋼、アルミニウム、木材、プラスチック | 1.0倍 |
| TiN コーティングを施した HSS M2 | 540~600℃ | 板金、一般修理、メンテナンスキット | 1.2~1.5倍 |
| コバルト M35 または M42 | 600~650℃ | ステンレス304および316、合金鋼、チタン | 2.0~2.8倍 |
| 超硬チップスチールボディ | 800℃以上 | コンクリート、レンガ、ブロック、研磨シート製品 | 3~5倍 |
| 超硬ソリッド | 1,000℃以上 | CNC 金属加工、複合材料、大量生産 | 6~10倍 |
標準的なブラッドポイントウッドビットには高炭素鋼とハイス鋼があり、本当の違いは切れ味ではなく繰り返しです。高炭素鋼は安価で鋭利な刃が得られるため、週に数回ビットを使用するキャビネット作業や現場での大工作業に適しています。 HSS は、MDF やパーティクルボードなどの研磨シート製品を通してエッジを保持します。接着剤のラインや鉱物フィラーが 1 回のシフト内で軟鋼エッジを鈍くします。オージェ ビットとフォスナー ビットは同じルールに従います。時折の深いボーリングには炭素鋼、繰り返しの生産には HSS が使用されます。
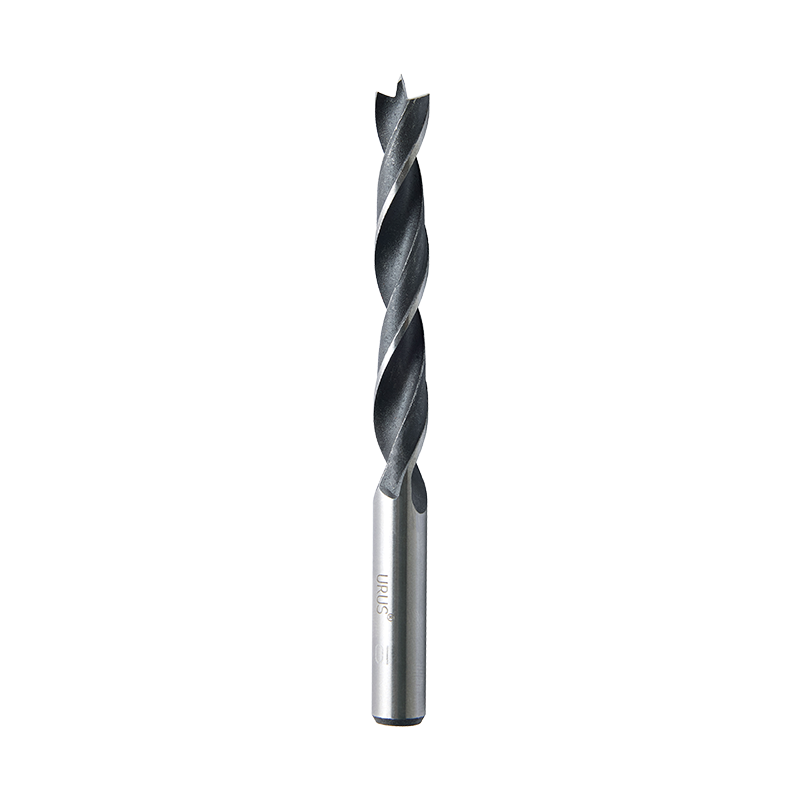 正確な木材穴あけ用の標準ブラッドポイント木材ドリルビット 正確な中心点と丸いシャンクを備えた木工用ドリルビットで、正確な位置決めと一般的な木材穴あけ用の標準チャックに適しています。 製品を見る→
軟鋼、アルミニウム、真鍮、プラスチックは、HSS M2 を使用すると最も経済的に穴あけできます。通常、一般的な作業の場合は 118 度のポイントで、ビットが歩かずにマークされた中心を保持する必要がある場合は 135 度の分割ポイントで穴あけされます。ステンレス 304 および 316 は切れ味の悪い刃先で加工硬化するため、工具はこするのではなく切断する必要があります。スプリット ポイントを備えたコバルト M35 または M42 は、穴を仕上げるのに十分な長さの刃先を維持します。パイロット ポイントの形状は、湾曲したセクションや薄いセクションに役立ちます。超硬ソリッドは、体積、剛性、クーラントの制御がすべて適切に行われた場合にのみ使用されます。
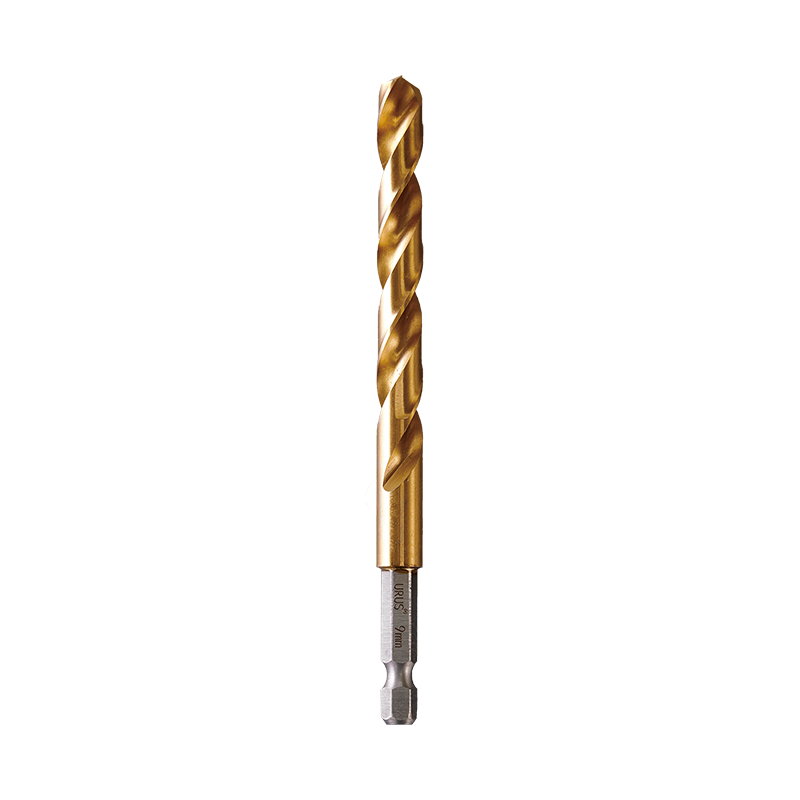 クイックチェンジチャック用カスタムスプリットポイントメタルドリルビット スプリットポイント形状と複数の仕上げオプションを備えた金属穴あけビットは、1/4 インチのクイック シャンク チャックと直径 1.0 ~ 13.0 mm 用に設計されています。 製品を見る→
コンクリートにはコバルトやHSSビットは含まれません。ハンマードリル加工では衝撃荷重と鉱物摩耗が同時に加わるため、刃先は鋼製本体に炭化タングステンをろう付けする必要があります。 SDS-plus はレンガ、ブロック、標準コンクリートのおよそ 4 ~ 16 mm の穴をカバーしますが、SDS-max はより大きな直径とより重い補強作業を必要とします。 3 カッター超硬ヘッドは、凹凸のある表面でより速くセンタリングし、粗い壁で穴の位置を台無しにするウォーキングを軽減します。
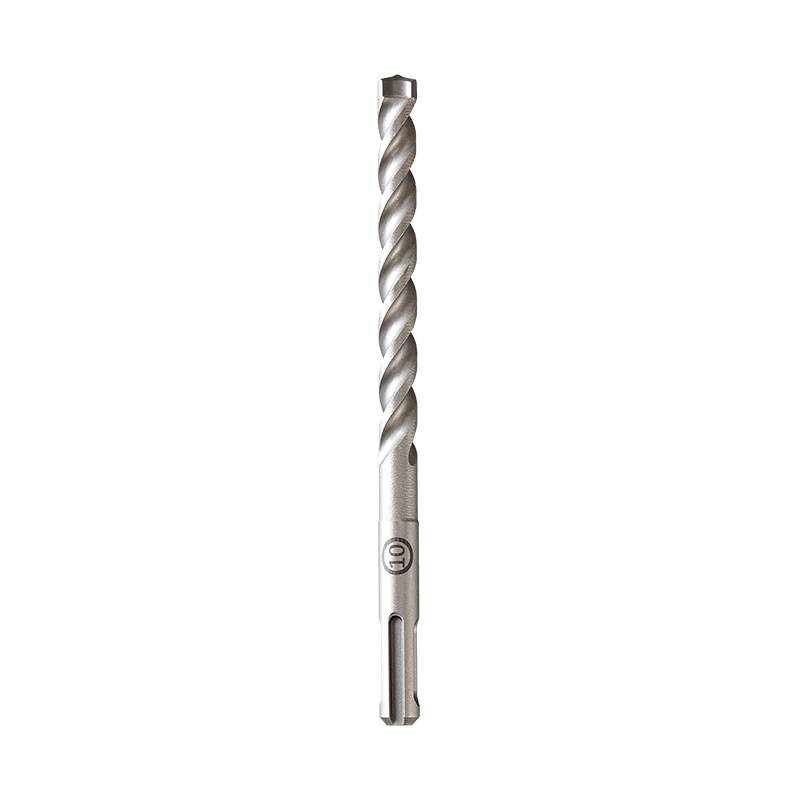 石材用カスタム SDS-3-カッター超硬チップハンマードリルビット 3 カッター超硬チップと硬化クロムバナジウムボディを備えた石工用ハンマー ビットで、さまざまなサイズのレンガ、コンクリート、石材の穴あけを目的としています。 製品を見る→
先端の形状、刃数、シャンクの規格は母材と同様に重要ですので、参考にしてください。 ドリルビットの種類とその用途 購入概要を書くときに材料仕様の横に記入してください。
引用文に見られる仕様上の誤りのほとんどは、ビットが実際に何でできているかに関する 4 つの誤解から生じています。
赤色の硬度は、刃先が柔らかくなり、きれいに切れなくなる温度です。 HSS M2 はその刃先温度を約 540 ~ 600 ℃に保ち、コバルトのグレードはそれを約 600 ~ 650 ℃まで押し上げ、超硬はそれをはるかに超えて切削し続けます。これが、コバルトと超硬が別の価格帯として存在する理由です。
304 ステンレスでは、M35 コバルトは一般に HSS M2 の約 3 倍の穴の戻りがあり、超硬チップ形状は 5 倍以上の戻りがあり、単価は高くなりますが、穴あたりのコストを十分に下げることができます。
算術は簡単です。 20 個の穴を生成する HSS M2 ビットの価格は 3.00 ドルで、1 穴あたりのコストは 0.15 ドルです。 60 個の穴を生成するコバルト ビットの価格は 7.50 ドルで、穴あたりのコストは 0.125 ドルで、オペレーターのシフトから 2 ビットの変更も削除されます。 1 日に 600 個のステンレス穴を穴あけするセルでは、その差により、毎日約 20 回の工具交換が不要になります。
ドリルビットの仕様は、ワークピース、穴、機械、予想寿命、検証方法を指定した場合にのみ完了します。それ以外の場合、材料の選択はサプライヤーの想定に任されます。
OEM プログラム用のビットを構築するサプライヤーは、後で議論がなくなるため、通常、そのレベルの詳細を歓迎します。浙江省嘉山市で Bison ブランドでドリルビット、ペンチ、ハンドツールセットを製造している Zhejiang URUS Tools Co., Ltd. は、国家ハイテク企業指定である ISO9001:2015 認証、および 2017 年に設立された TUV ラインランド協力試験所を備え、木材、金属、石材のライン全体で事業を行っています。より広範な概要を準備しているバイヤーは、この概要から始めることができます。 ドリル用バイトの種類・材質・選び方 .
いいえ、コバルトは高温硬度と耐摩耗性を購入し、その代わりに靭性の一部を、単価の 2 ~ 3 倍で犠牲にします。木材、軟鋼、アルミニウム、および一般的なメンテナンス作業では、HSS M2 がより経済的な選択肢となります。コバルトは、ワークピースがステンレス、約 30 HRC 以上の合金鋼、またはチタンの場合、または刃先温度が工具寿命を制限する要因である場合に、その価値が高まります。
いいえ、窒化チタンは、同じ HSS 基板上におよそ 1 ~ 4 ミクロンのコーティングです。摩擦が減少し、切りくずの流れが改善され、逃げ面摩耗が遅くなりますが、刃先が軟化するまでにどれだけの熱に耐えられるかはベース鋼によって決まります。
炭化タングステン。コンクリートはインパクトで穴あけされるため、先端は SDS-plus または SDS-max シャンクに取り付けられたろう付け超硬インサートでなければなりません。ハイスとコバルトの刃は、ハンマーによる打撃と鉱物摩耗の組み合わせによってすぐに破損します。
ワークピース、直径、速度を固定した場合の穴あたりのコストを比較します。コンテナの注文をリリースする前に、硬度データ、チップの振れ数値、コーティングの厚さ、および自社の機械でテストされたサンプル バッチを要求し、そのテスト結果を仕様書に添付して保管してください。
著作権 © 浙江ウルスツール株式会社 privacy policy